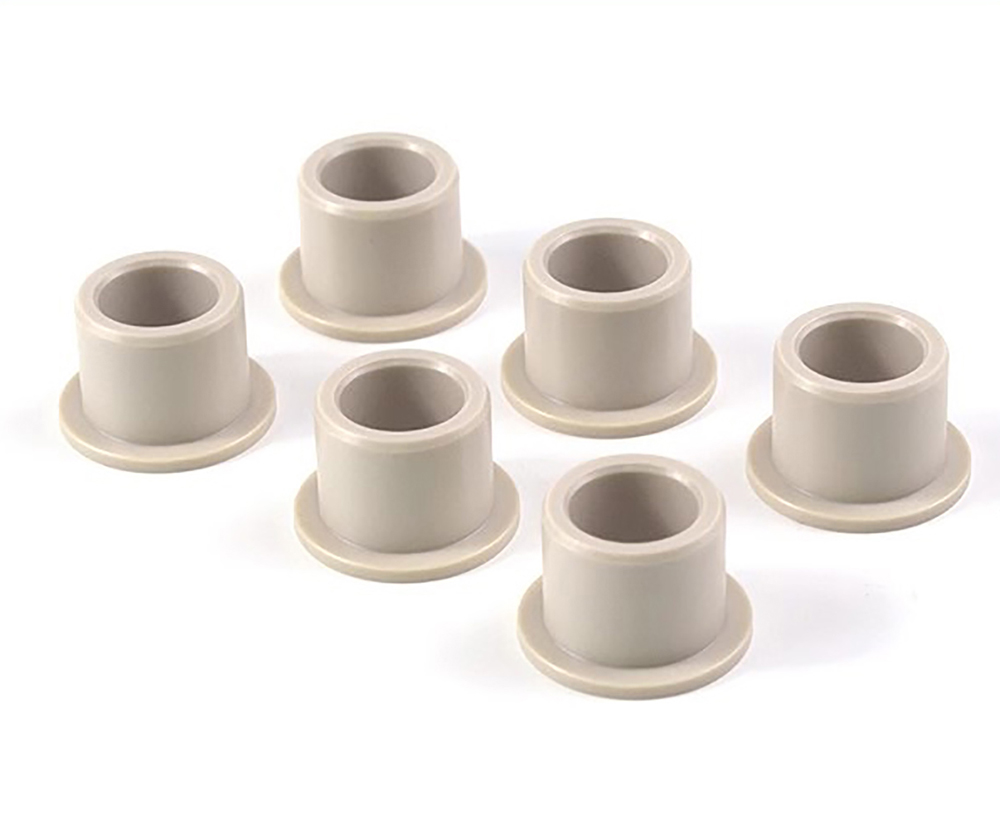
聚醚醚酮(PEEK)本身拥有不错的耐磨基础与电绝缘性能,通过填充 PTFE、石墨、二硫化钼等改性之后,形成耐磨优异、自润滑性突出、电绝缘性优良的专用 PEEK 原材料。这类改性 PEEK 材料摩擦系数低、耐磨损、不易产生摩擦碎屑,同时具备稳定的介电强度、低漏电特性,常用来制造无油轴承、滑动衬套、齿轮、半导体绝缘基座、电器绝缘结构件。众多加工企业只关注成品使用性能,却忽视 PTFE、石墨等功能性填料会改变熔体加工特性。不合理的注塑、挤出工艺,容易造成填料团聚、表层析出、相分离,直接削弱自润滑效果,甚至降低材料绝缘性能。掌握该类 PEEK 原材料熔融成型规律,针对性优化工艺参数,才能将原材料本身的耐磨、自润滑、电绝缘优势完整保留在制品当中。
从原材料内部结构来看,耐磨自润滑改性 PEEK 是以 PEEK 树脂为基体,均匀分散 PTFE、石墨固体润滑填料实现性能升级。PTFE 摩擦系数极低,赋予材料自润滑效果;石墨进一步提升耐磨特性与导热能力。但两种填料与 PEEK 树脂相容性有限,在高温熔融、强剪切条件下容易发生相分离。同时石墨具备一定导电特性,填料分散不均、局部富集,会大幅降低制品电绝缘性能。一旦成型工艺失控,制品局部石墨聚集,绝缘指标出现波动,无法满足高压、精密电气工况使用要求。和玻纤、碳纤增强 PEEK 不同,润滑改性 PEEK 重点管控填料分散均匀度,而非单一保护纤维长度,工艺重心存在明显区别。
挤出成型是制造耐磨 PEEK 棒材、板材毛坯的主流工艺,持续稳定的熔体状态是保证填料均匀分布的关键。耐磨改性 PEEK 挤出加工温度区间与纯 PEEK 接近,料筒温度控制在 360℃~395℃区间。温度不宜过高,超过 400℃不仅会引发 PEEK 基体热降解,还会加剧 PTFE 与树脂界面分离,出现填料向制品表面迁移析出,型材表面产生粉霜、色差。螺杆转速与背压需要合理匹配,背压偏低,填料团聚无法打散;背压过高,过大剪切力破坏树脂基体结构,诱发两相分离。
挤出模头流道设计应当平滑过渡,减少涡流死角,防止润滑填料在局部堆积。牵引速度保持恒定,避免熔体流速突变造成填料分布紊乱。冷却定型速度同样影响最终性能,冷却过快,分子链冻结速度快,内应力升高,后续机加工容易变形;冷却速度过于缓慢,润滑填料有充足时间发生迁移,表层 PTFE 富集,造成内外性能不一致。高品质耐磨 PEEK 挤出型材成型后,建议开展退火处理,在 150~160℃缓慢保温冷却,释放成型应力,同时稳定填料分布状态,保证型材不同位置耐磨性能、绝缘性能趋于一致。
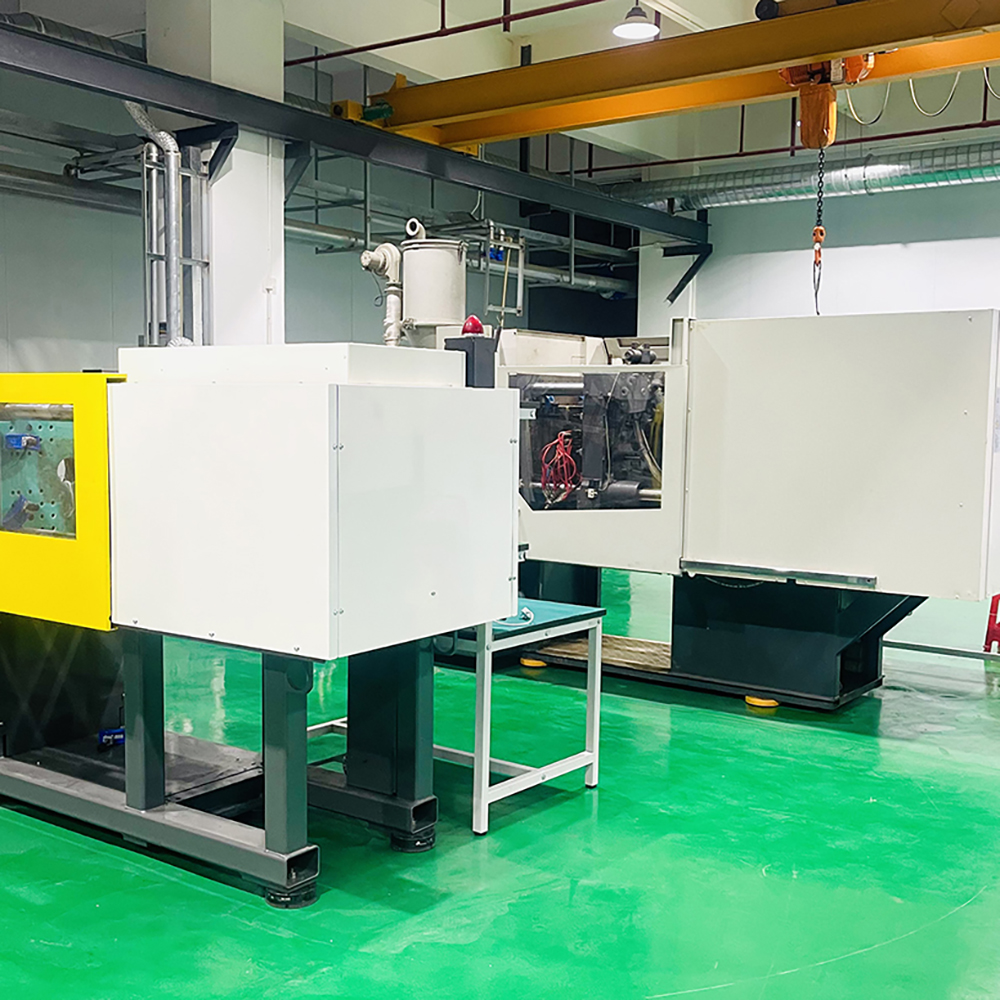
注塑成型多用于结构复杂的耐磨绝缘零部件,型腔流动路径复杂,剪切环境多变,填料分散控制难度更大。耐磨自润滑 PEEK 注塑料筒温度设置 360~395℃,模具温度维持 160~185℃。较高模具温度能够延长熔体松弛时间,降低内应力,同时减少表层快速固化带来的填料偏析。模具温度过低,熔体表层迅速凝固,润滑填料被挤压堆积在表层,制品表层耐磨性能过剩,内部润滑组分不足,长期摩擦工况下磨损速率快速上升。
注塑射速、背压参数是调控填料分散的核心。过低背压难以打散填料团聚颗粒;过高剪切会促使 PTFE 向制品表面迁移,形成界面弱层,严重时出现起皮分层。浇口位置规划尽量避免熔体长时间高速剪切流动,减少填料分离风险。排气设计必不可少,成型过程中夹杂水汽、低分子挥发物,容易在制品内部形成微孔。孔隙不仅降低结构强度,还会破坏绝缘连续性,高压环境下易产生放电隐患。
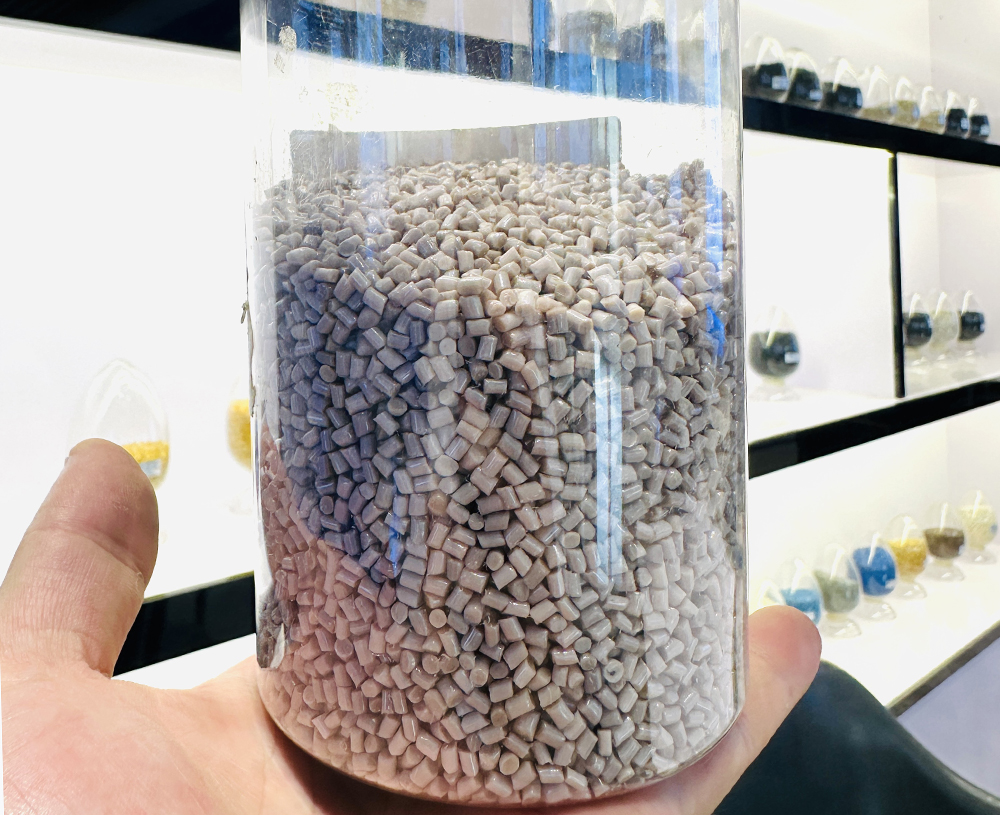
原料干燥工序不可省略。耐磨绝缘 PEEK 原材料吸水率较低,但微量水分在高温熔融状态下发生水解,破坏树脂与润滑填料界面结合力,造成填料剥离。标准工艺要求粒料 150℃干燥 3~4 小时,充分去除水分后投入生产。另外,该类改性 PEEK 不建议大量添加回料反复加工,多次高温剪切会加剧 PTFE 析出,造成性能衰减,对耐磨件、电气绝缘件寿命产生负面影响。
在实际生产中,耐磨自润滑绝缘 PEEK 经常出现典型成型缺陷,并且直接关联终端使用性能。制品表面出现白色粉状物,大多是 PTFE 高温迁移析出;同一批次零件摩擦系数忽高忽低、绝缘性能不稳定,根源为填料分散不均;零件摩擦工况容易表层脱落起皮,是填料与基体界面结合变差、两相分离;零件内部气泡、微孔,会直接降低击穿电压,引发绝缘失效。很多工厂遇到耐磨效果差、绝缘不稳定问题时,直接更换原料牌号,忽略成型工艺造成填料分布失衡,增加生产成本却无法解决核心问题。
对比挤出与注塑工艺侧重点,挤出追求连续稳定熔体流动,严控牵引波动防止填料偏析;注塑重点优化剪切强度、模温与充模速率,减少局部填料富集。两类成型方式都需要规避两大风险:高温长期滞留导致基体降解,以及强剪切引发润滑填料相分离。料筒待机时间不宜过长,停机超过 30 分钟应清空料筒或者降低温控,避免原料持续高温发生组分分离。
成型后退火处理对耐磨绝缘 PEEK 意义重大。合理退火能够均衡内应力,缓和填料迁移趋势,让制品各处摩擦性能、电气性能更加均匀。退火升降温速率保持平缓,急剧温差会产生新内应力,导致零件使用过程中变形,加剧摩擦损耗。针对长期在无油摩擦、高压绝缘工况运行的零部件,退火工序应作为标准化流程。
总体来看,耐磨优异、自润滑、高电绝缘 PEEK 原材料依靠功能性填料实现特殊性能,但填料与 PEEK 基体相容性有限,对注塑、挤出成型的温度、剪切、停留时间十分敏感。加工不能照搬纯 PEEK 成型参数,工艺核心目标是维持润滑填料均匀分散,抑制填料析出与相分离。企业需要严格落实原料干燥,精准管控料筒温度、背压、剪切速率与冷却节奏,平衡塑化效果与组分稳定性。科学规范的成型工艺,可以最大限度保留原材料自润滑、低磨损、高绝缘特性,减少分层、析出、性能波动等不良,稳定产出滑动轴承、电气绝缘配件、半导体耐磨零部件,充分发挥改性 PEEK 在精密装备领域的应用价值。
