PEEK聚醚醚酮作为性能顶尖的特种工程塑料,凭借耐高温、高耐磨、高强度、耐腐蚀、绝缘稳定等优势,广泛应用于航空航天、电子半导体、精密机械、医疗食品设备等高端领域。但PEEK材料熔融温度高、流动性敏感、冷却速度快、成型窗口极窄,属于典型的难注塑材料,普通通用塑料注塑工艺完全无法适配。多数注塑厂家在生产PEEK精密零件时,极易出现填充不足、熔体早凝、表面烧焦、气纹气泡、脱模拉伤、尺寸偏差、模具腐蚀磨损等质量问题,导致良品率低、生产成本高、交付不稳定。想要实现规模化、高精度、高良率生产,必须严格执行专属的PEEK注塑工艺标准,从料温、模温、注塑压力、模具材质、结构设计、排气脱模等全维度标准化管控。
在熔体温度管控上,PEEK精密注塑必须严格锁定360℃至400℃区间,这是材料熔融塑化的核心温度区间。温度低于360℃时,PEEK树脂无法完全熔融,塑化不均匀,熔体流动性差,注塑过程中极易出现填充困难、产品缺料、熔接痕明显、内部疏松空洞等缺陷,直接降低制品结构强度与精度。而温度超过400℃后,PEEK材料易发生热分解,产生碳化黑点、气体杂质,导致产品发黄、脆裂、性能衰减,同时会腐蚀模具型腔。精准的料温控制,能够让PEEK熔体流动性均匀稳定,保障高压注塑填充饱满,为精密零件成型筑牢基础。
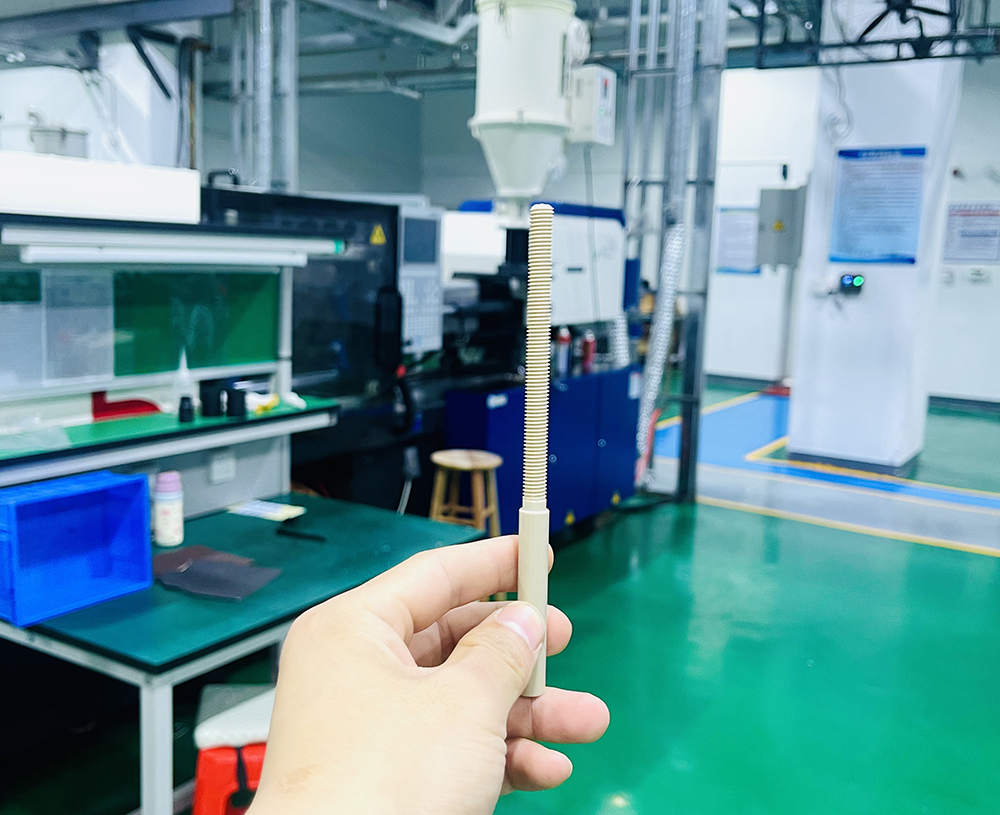
PEEK成型必须采用高压注塑工艺,配合高温油温机实现模具恒温控制。不同于普通塑料低压低速成型,PEEK熔体冷却固化速度极快,低压注塑会导致熔体未填满型腔就提前凝固,造成产品尺寸缺失、密度不足、精度不达标。高压注塑能够提升熔体填充速度与密实度,消除内部气孔、疏松问题,让制品结构致密、尺寸稳定、力学性能达标。同时,模具必须搭配专用高温油温机持续供热,保持模具整体高温恒温状态,极大缩小熔体与模具的温差,避免表层快速冷凝产生的流痕、分层、内应力,有效解决PEEK制品变形、翘曲、开裂的行业难题,保障批量产品精度一致性。
模具结构优化设计是PEEK精密注塑良品率的关键核心,针对材料特性需做专属结构改良。首先是喷嘴防流涎设计,PEEK高温熔融状态下流动性较好,停机、间歇生产时极易出现熔体流涎、滴料问题,导致水口结块、堵嘴、废料增多,专用防流涎喷嘴可精准锁料,杜绝滴料故障,保障生产连续性。其次浇口必须采用大浇口设计,PEEK熔体降温固化速度极快,细小浇口会出现熔体早凝、浇口封堵、填充中断的问题,合理放大浇口尺寸能够保障熔体快速、平稳填充型腔,避免填充不足、熔接不良等缺陷,适配高压高速注塑流程。

排气系统与脱模结构设计直接决定产品表面质量与生产效率。PEEK高温注塑过程中,型腔内部空气与材料微量裂解气体无法快速排出,会造成产品烧焦、气纹、气泡、缺角瑕疵。行业标准规范下,PEEK注塑模具排气槽深度需精准控制在0.03毫米,该深度既能快速排出型腔积压气体,又可杜绝熔体溢边、产生毛刺,完美平衡排气效果与封胶精度。同时为规避精密制品脱模拉伤、发白、变形问题,模具所有胶位必须设置1°以上脱模斜度,充足的脱模角度能够大幅降低脱模阻力,配合型腔光滑处理,实现产品平稳脱模,保护精密外观面与尺寸精度。
模具材质与表面处理是保障长期量产稳定的核心条件。PEEK高温熔体带有轻微腐蚀性,且高压高速填充对型腔磨损极大,普通模具钢长期使用易生锈、磨损、变形,导致产品精度下降、表面粗糙。因此PEEK精密注塑模具统一选用S136镜面防锈模具钢,该钢材具备超高硬度、极佳的耐腐蚀性、耐磨性与抛光性能,耐高温、不易变形,可长期适配PEEK高温高压注塑工况,大幅延长模具使用寿命。模具型腔精加工完成后,必须进行镀铬处理,进一步提升型腔表面光洁度、防锈性与耐磨性,让注塑产品表面光滑无纹路、无划痕,同时提升脱模顺畅度,减少模具维护频次。

整套标准化的PEEK精密注塑工艺,通过精准控温、高压成型、专属模具结构设计、优质钢材与表面处理的组合方案,彻底解决了传统注塑工艺生产PEEK制品的各类痛点。无论是薄壁精密件、异形结构件、高强度耐磨配件,还是电子、机械、医疗领域的高端PEEK零件,均可实现高精度、高良品率、稳定批量生产。严格的参数管控与模具标准,不仅能保障产品尺寸公差稳定、外观无瑕、力学性能达标,更能有效降低生产损耗、模具维修成本与产品报废率。

如今,PEEK精密制品已成为高端制造业轻量化、精密化、高性能升级的核心材料,而标准化、专业化的注塑成型工艺,是发挥PEEK材料极致性能的关键。我们深耕PEEK精密注塑加工领域多年,严格遵循360–400℃料温、高温油温控模、高压注塑、精准排气脱模、S136镀铬模具全套行业标准,持续为各行业客户提供高精度、高品质的定制化PEEK注塑配件,助力高端制造产业提质增效。
