PEEK聚醚醚酮作为高结晶、耐高温、高强度特种工程塑料,广泛应用于精密机械、电子半导体、医疗器械、航空航天等高端领域。其材料特性特殊,高温熔融固化快、结晶度高、内应力积累明显,注塑成型极易出现翘曲变形、脱模拉伤、后期开裂、尺寸漂移、表面光泽不均等质量问题。不同于普通塑料简单成型工艺,PEEK精密注塑不仅需要精准的温度、压力参数匹配,更对模具材质硬度、运动结构耐磨度、成型动作节奏、后期退火处理有着专属硬性要求。只有整套模具结构、成型参数、脱模动作、退火工艺标准化落地,才能稳定产出高精密、高耐久、高一致性的PEEK精密注塑配件。
模具硬件品质是PEEK稳定成型的基础核心。PEEK属于高温高压成型材料,长期360–400℃熔体冲刷、高压锁模冲击,对模具整体强度、硬度与耐磨性损耗极大。行业标准明确要求PEEK注塑模具整体硬度必须达到52HRC以上,高硬度模具钢可有效抵抗高温熔体腐蚀、高压挤压磨损,长期量产不易变形、塌陷、磨损,保障型腔尺寸长期精准统一。针对模具斜顶结构,作为高频滑动、往复运动部件,长期处于高温摩擦工况,必须采用高温耐磨专用材质与强化处理工艺,避免斜顶卡顿、磨损、烧蚀、拉伤产品内壁,解决精密结构件内部划痕、尺寸偏差等常见缺陷,适配长时间连续量产需求。
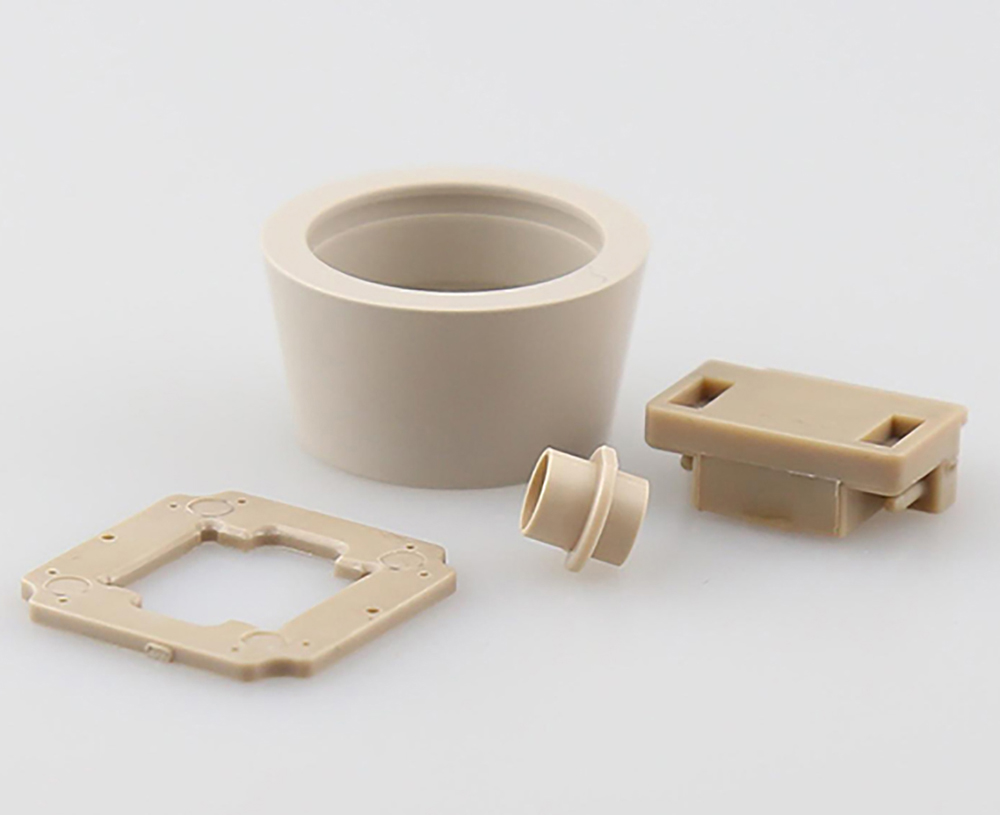
型芯抛光与镜面防粘处理,直接决定PEEK制品外观品质与脱模效果。PEEK材料高温成型附着力强、容易粘模,普通粗糙型腔极易出现脱模拉伤、发白、起皮、粘模留痕等问题。通过型芯高精度镜面抛光工艺,配合模具镜面防粘处理,可大幅提升型腔表面光洁度,降低熔体与模具的贴合附着力,无需依赖脱模剂即可实现顺畅脱模,满足医疗、食品、电子等高洁净生产标准。镜面模具成型的PEEK产品表面光滑无瑕、光泽度均匀,无需二次打磨抛光,有效提升产品外观档次与装配精度,同时减少模具残留积碳,延长模具使用寿命。
精准把控成型周期与工序时长配比,是控制PEEK制品变形、缩水、空洞的关键。PEEK标准成型周期严格控制在2至5分钟,根据产品壁厚结构灵活调节,区别于普通塑料快速成型模式。在整套成型工序中,必须遵循冷却时间大于注射时间的核心原则,PEEK熔体结晶固化需要充足散热时间,若冷却时长不足,产品表层快速凝固、内部未完全定型,极易出现内部疏松、缩孔、翘曲变形、后续尺寸回弹等问题。同时保压时间必须充足,在熔体凝固封口阶段持续补压,填充型腔收缩空隙,提升制品密实度,杜绝缩水凹陷、结构疏松、强度不足等缺陷,保障产品结构致密、尺寸稳定。
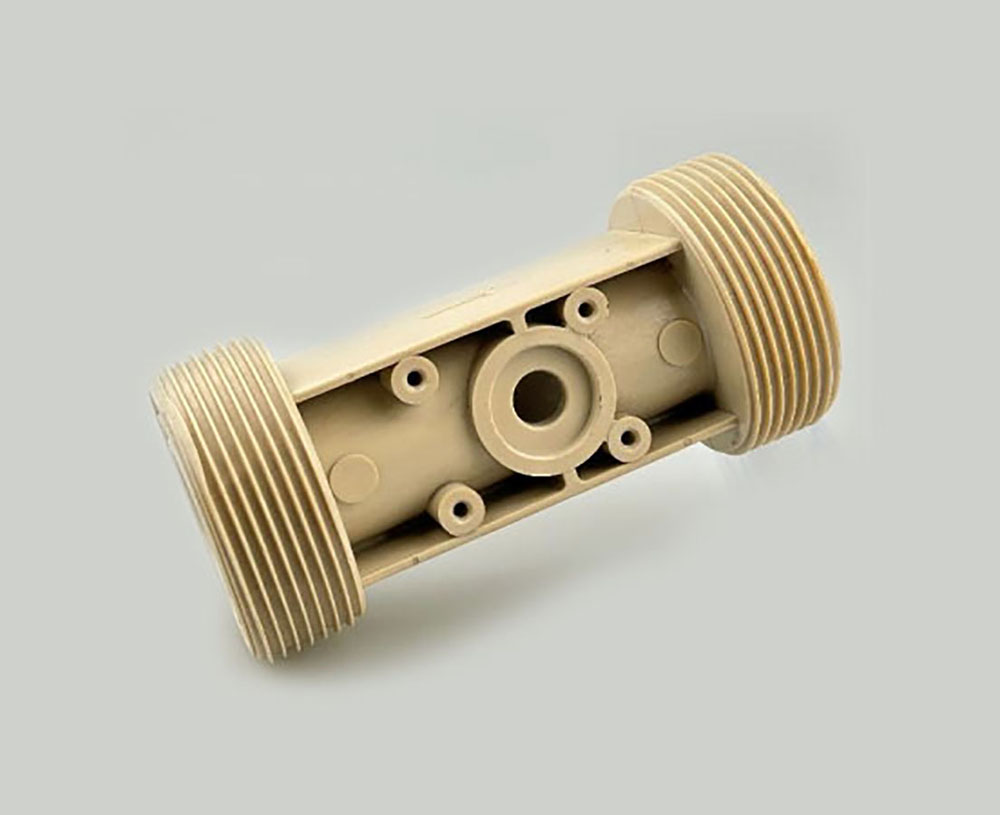
规范开合模与顶出动作,是杜绝精密件变形、开裂的重要细节。PEEK高温成型后定型速度慢、刚性高、脆性大,刚成型的制品温度较高、韧性不足,若快速开模、暴力顶出,极易造成产品边缘崩裂、薄壁变形、顶白拉伤、结构扭曲。因此PEEK注塑生产中,开模动作必须放缓匀速,平稳拉开模具分型面,避免瞬间拉力拉扯制品;顶出动作全程保持平稳匀速、受力均匀,杜绝局部集中顶力,保证制品整体同步脱离型腔,最大程度保护精密结构与外观面,有效降低脱模不良导致的报废率。
退火处理是PEEK注塑不可或缺的后道核心工序,也是解决产品后期开裂、应力变形、尺寸漂移的终极工艺。PEEK注塑过程中,高压注射、快速结晶、温差变化会让制品内部残留大量内应力,肉眼无法识别,但产品后期装配、冷热交替使用过程中,极易出现自然开裂、变形、精度偏移等问题。标准化退火工艺可彻底消除内部残余应力,规范退火温度控制在150–200℃区间,遵循每毫米壁厚5分钟的恒温退火准则,壁厚越厚,对应恒温时长越长,确保制品内部应力完全释放、结晶结构趋于稳定。
退火完成后严禁快速风冷、水冷,必须采用自然冷却方式,让制品随室温缓慢降温定型。急速降温会让PEEK制品再次产生温差应力,抵消退火效果,导致工艺失效。经过完整退火、自然冷却工艺处理的PEEK制品,结构稳定性大幅提升,抗疲劳、抗冷热冲击、抗开裂性能显著优化,尺寸公差长期稳定,完全满足高端精密设备的长期使用工况,大幅降低产品后期失效概率。
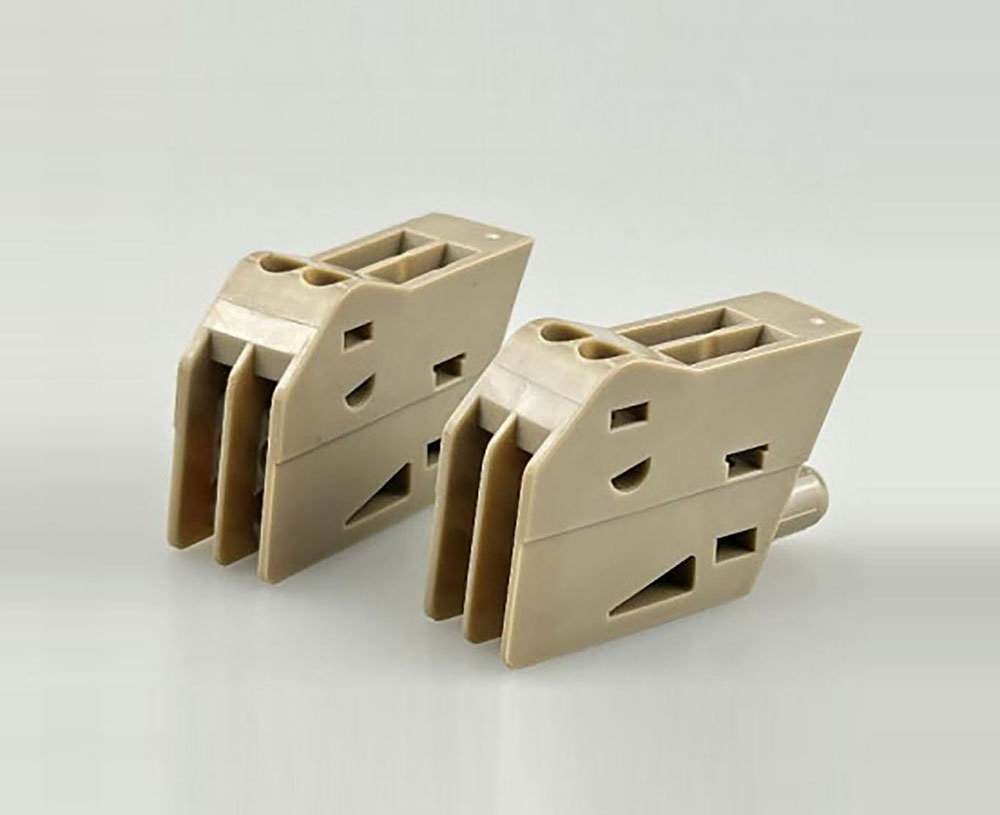
全套PEEK注塑工艺从模具硬件强化、成型节奏管控、动作规范到后处理去应力,形成了一套闭环式精密生产体系。高硬度耐磨模具保障量产稳定性,镜面防粘工艺保障外观洁净,合理的周期、冷却、保压参数杜绝成型缺陷,缓开模、稳顶出避免产品损伤,标准化退火工艺彻底解决内应力隐患。我们深耕PEEK注塑工艺多年,严格执行全套精细化生产标准,专注各类高端PEEK精密构件定制生产,以成熟工艺、严苛品控,为各行业提供高品质PEEK注塑加工解决方案,助力高端制造业精密化、长效化升级。
