聚醚醚酮(PEEK)凭借耐高温、高强度、耐腐蚀、生物相容性佳的优势,成为高端精密注塑的核心特种材料,广泛应用于半导体绝缘配件、医疗植入塑件、自动化精密结构件、航空轻量化零部件等领域。相较于普通塑料,PEEK熔融温度高达380℃-400℃,熔体粘度大、流动性差、对温度与剪切力极度敏感,精密注塑工艺容错率极低。在实际量产中,填充不足、翘曲变形、高温发黄、表面气纹、黑点杂质是最普遍的五大成型缺陷,也是制约高端PEEK塑件良品率的核心难题。这类问题并非单一参数导致,涵盖原料管控、设备状态、模具设计、工艺参数、成型环境等多个维度,只有精准溯源、对症施策,才能实现稳定高品质量产。
填充不足是PEEK精密注塑最基础的高频问题,主要表现为塑件边角缺料、薄壁区域残缺、纹路空洞,核心诱因是熔体流动性差、填充动力不足、流程阻力过大。PEEK熔体高粘度的特性,导致其填充速度远慢于PC、ABS等常规塑料,若沿用普通注塑参数,极易出现填充不饱满。从工艺层面分析,注塑压力不足、注射速度过慢、料筒与模具温度偏低,会让熔体在模腔流动过程中快速降温凝固,无法填满细微型腔结构;模具方面,浇口过小、流道狭窄、排气不畅,会大幅增加熔体流动阻力,同时模腔内空气无法及时排出,形成气压壁垒,阻挡熔体填充;生产实操中,原料干燥不充分、螺杆储料量不足、射胶行程设置偏差,也会直接造成局部缺料、填充残缺。
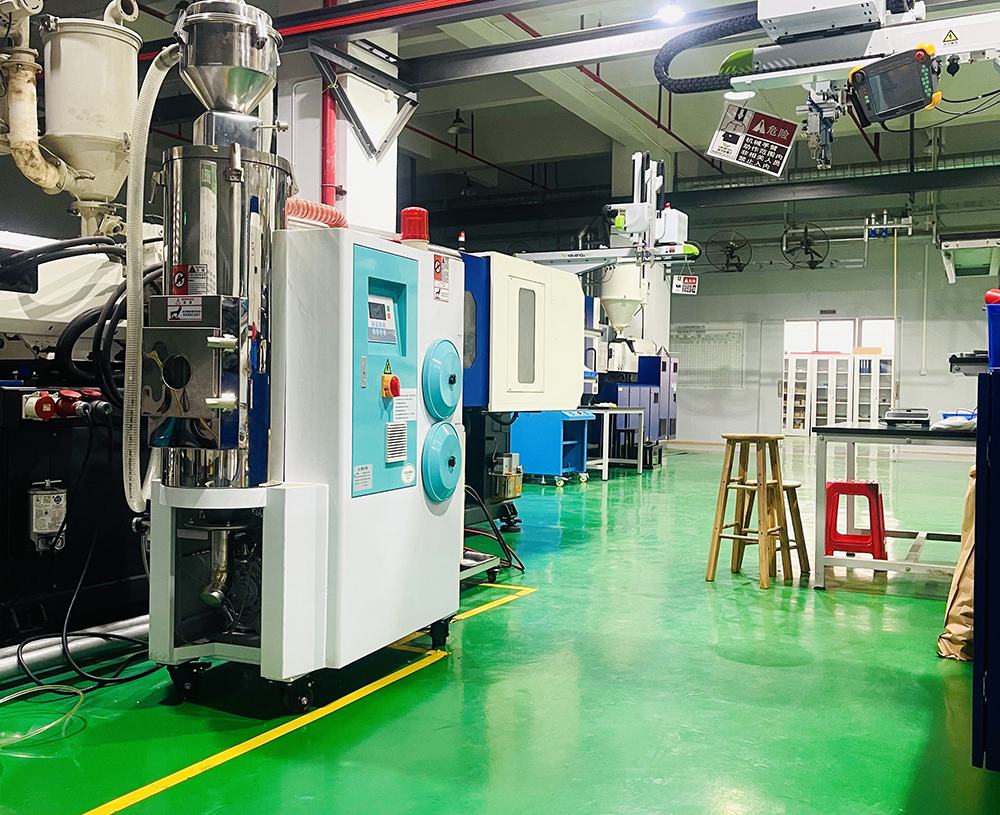
针对填充不足的落地解决方案,需采用“升温、增压、提速、优化模具”的综合调试思路。工艺上适度提升料筒前段温度与模具温度,降低熔体粘度,提升流动顺畅度;采用多段分段射速,中段填充适当提速,搭配合理的注射压力,克服模腔流动阻力。模具端扩大细小浇口与流道尺寸,优化排气槽结构,彻底排出模腔滞留空气,消除填充阻力。同时生产前严格烘干PEEK原料,杜绝水分影响熔体流动性,精准校准射胶行程与储料余量,保证充足熔体量供给,彻底解决塑件缺料、填充不饱满问题。
PEEK注塑变形翘曲是精密零件超差的主要原因,多表现为塑件弯曲、翘边、平面凹凸、尺寸偏移,根源是材料冷却收缩不均、内应力残留过大。PEEK属于结晶性塑料,熔融冷却过程中分子链收缩明显,若型腔各处冷却速度不一致、熔体填充压力不均、厚薄结构差异过大,会导致塑件各部位收缩率差异化,引发结构性变形。同时单一速度、单一压力的粗放成型工艺,会让熔体剪切应力分布不均,脱模后应力缓慢释放,造成后期二次翘曲变形,薄壁、异形、长条形精密零件变形问题尤为突出。
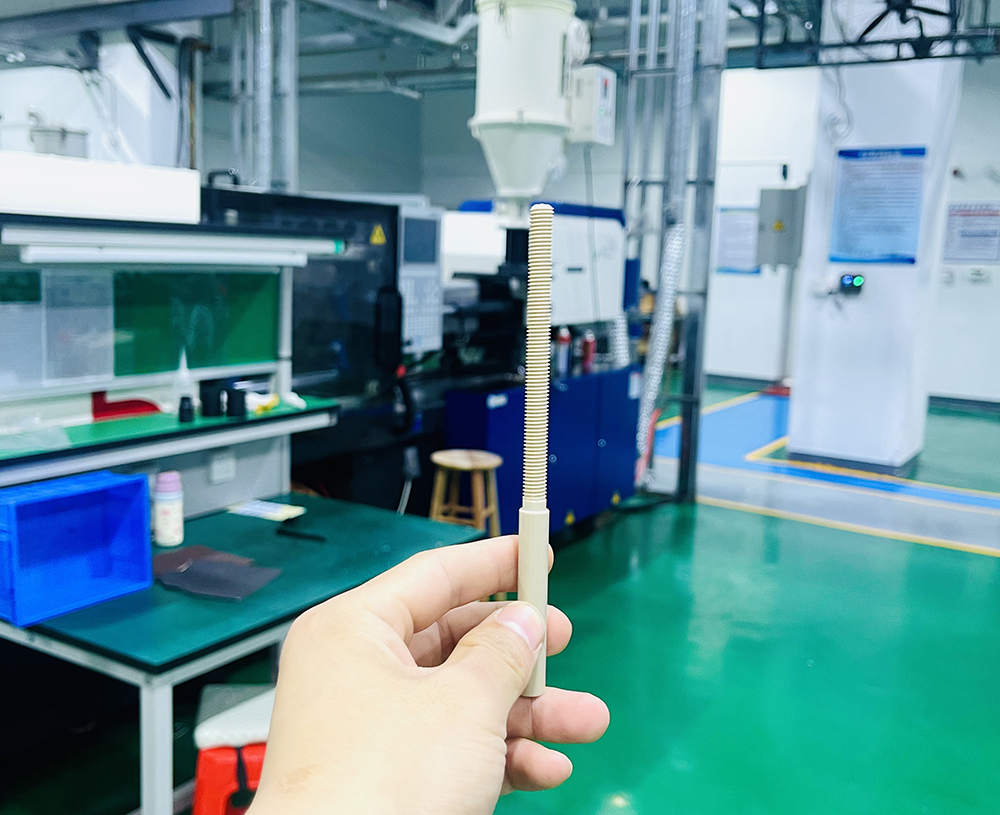
解决变形缺陷需从应力平衡与均匀冷却两大核心入手。首先优化分段保压工艺,采用前高后低的多级保压参数,补偿塑件厚薄区域的收缩差异,平衡整体内应力;其次优化冷却水路设计,保证模具各区域温度均匀,让塑件同步冷却定型,杜绝局部收缩不均。针对易变形薄壁件,可采用低速层流填充模式,降低熔体剪切应力,成型后延长模内冷却定型时间,待塑件结构完全稳定后再脱模。对于变形量较大的产品,可搭配模具预变形矫正、成型后恒温时效处理,彻底消除残余应力,稳定零件尺寸与形态。
注塑件变色发黄是PEEK高温成型的典型通病,主要表现为塑件整体泛黄、局部焦黄、边角发黑变色,核心成因是高温过热、原料降解、热滞留时间过长。PEEK耐高温性能虽优,但超过410℃会快速发生热降解,材料碳化变色。生产过程中,料筒温度过高、螺杆转速过快产生大量剪切热、熔体在料筒内滞留时间过长,都会导致PEEK材料高温分解发黄;此外料筒、螺杆残留老旧焦料、杂质,高温碳化后混入新料,也会造成塑件局部黄变、色差不均。尤其是精密透明、浅色系PEEK零件,轻微黄变即判定为报废,对工艺温控要求极高。
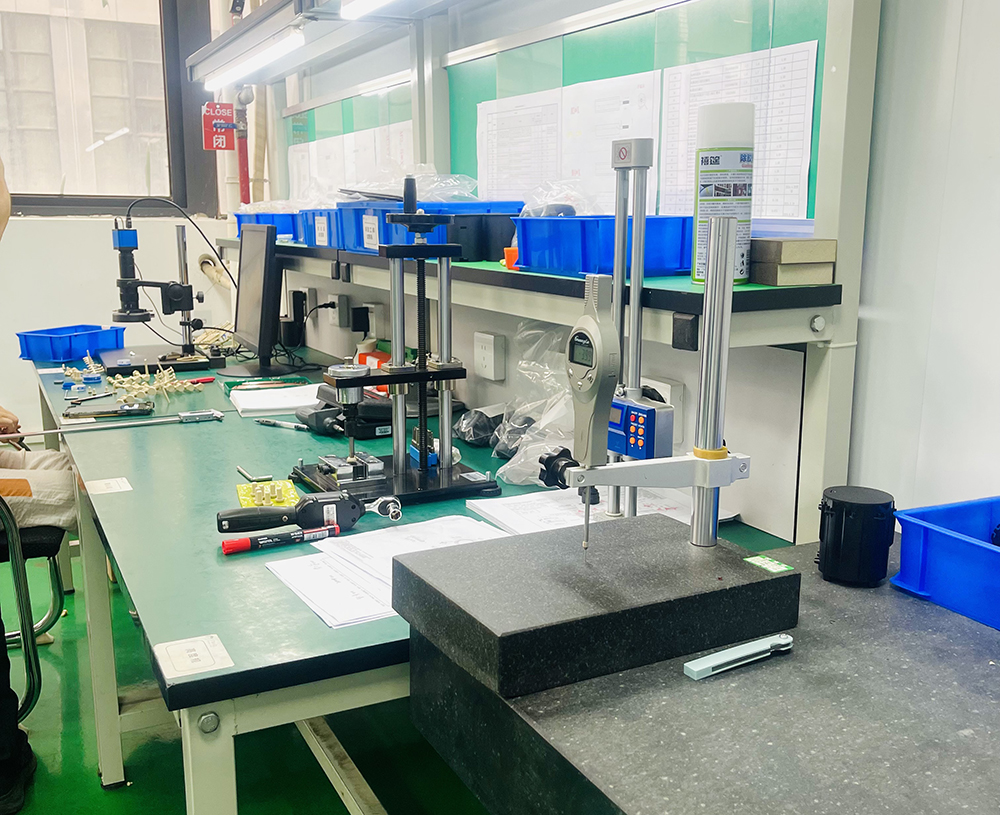
改善发黄变色问题,核心是精准控温、减少剪切、杜绝滞留。严格管控料筒各区温度,将熔融温度稳定控制在380-400℃合理区间,杜绝超温加热;降低螺杆转速,减小熔体剪切摩擦热,避免局部温度骤升。量产过程中杜绝原料长时间滞留料筒,停机及时清机,防止熔体高温碳化。定期对料筒、螺杆、喷嘴进行彻底拆洗清理,去除残留积碳、老化料层,避免新旧料混杂导致的色差黄变,保障塑件色泽均匀纯净。
气纹是PEEK精密注塑高频外观缺陷,表现为塑件表面云雾状纹路、流纹、条状气痕,多发于浇口附近、薄壁区域、流程末端。主要成因是模腔空气、原料水汽、熔体挥发物无法及时排出,被高速熔体挤压碾压,附着在塑件表面形成气纹。PEEK注塑温度高,原料微量水分、助剂挥发物会快速气化,若模具排气槽堵塞、排气位置不合理、填充速度过快,气体会被熔体包裹滞留,无法排出型腔,最终形成不规则气纹,严重破坏零件表面光洁度。
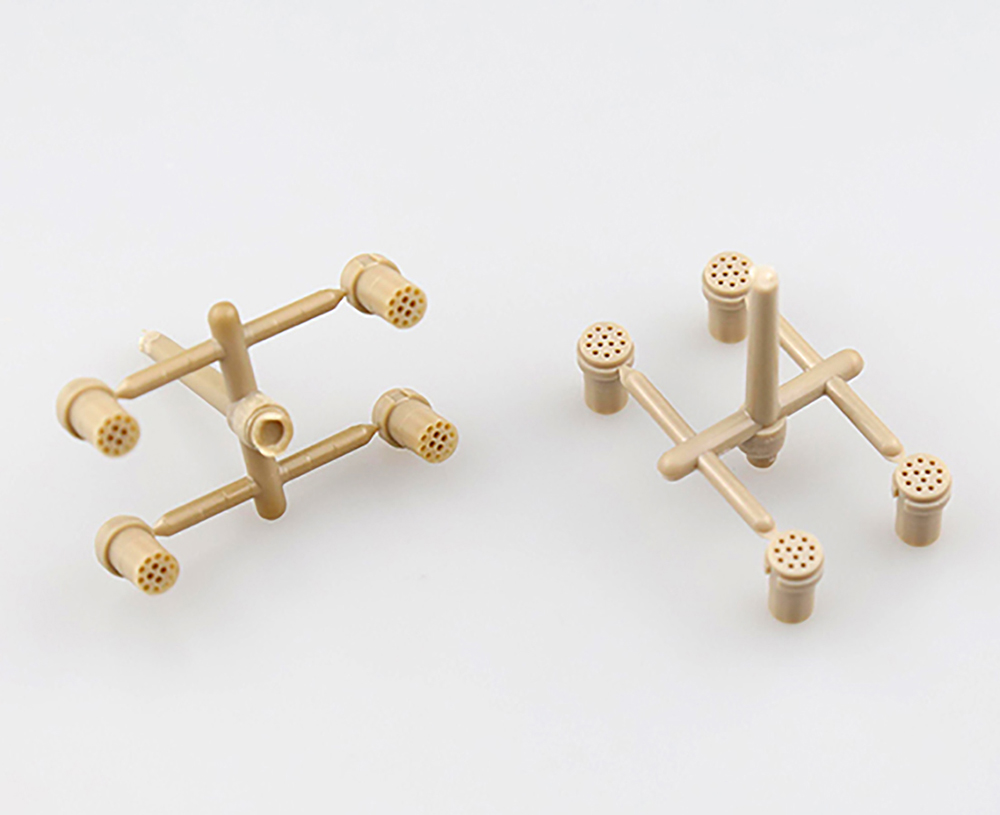
气纹的高效解决方案以“排气优化、匀速填充、除湿控温”为核心。生产前对PEEK原料充分烘干,彻底去除内部水分,杜绝水汽气化产生气痕;优化注塑射速,采用前段低速、中段匀速的填充方式,避免高速熔体瞬间包裹空气。同时针对性优化模具排气结构,在浇口、末端、死角等气纹高发区域增设排气槽,定期清理排气槽积料、堵塞杂质,保证气体顺畅排出。针对细微精密塑件,可适当降低锁模力,预留微量排气间隙,彻底消除表面气纹、流纹缺陷。
黑点杂质是影响PEEK精密塑件洁净度的致命缺陷,尤其无法满足半导体、医疗零件的高洁净要求,主要表现为表面点状、条状黑色碳点、杂质颗粒。黑点来源主要分为三类:设备残留积碳、原料杂质污染、工艺高温碳化。料筒螺杆长期使用残留的焦料、碳化颗粒,注塑过程脱落混入熔体;原料储存、投料过程混入粉尘、杂质;局部超温、剪切过热导致熔体局部碳化,都会形成黑点缺陷。PEEK精密塑件对洁净度要求严苛,微量黑点即会导致产品报废,是高端量产中重点管控的缺陷。
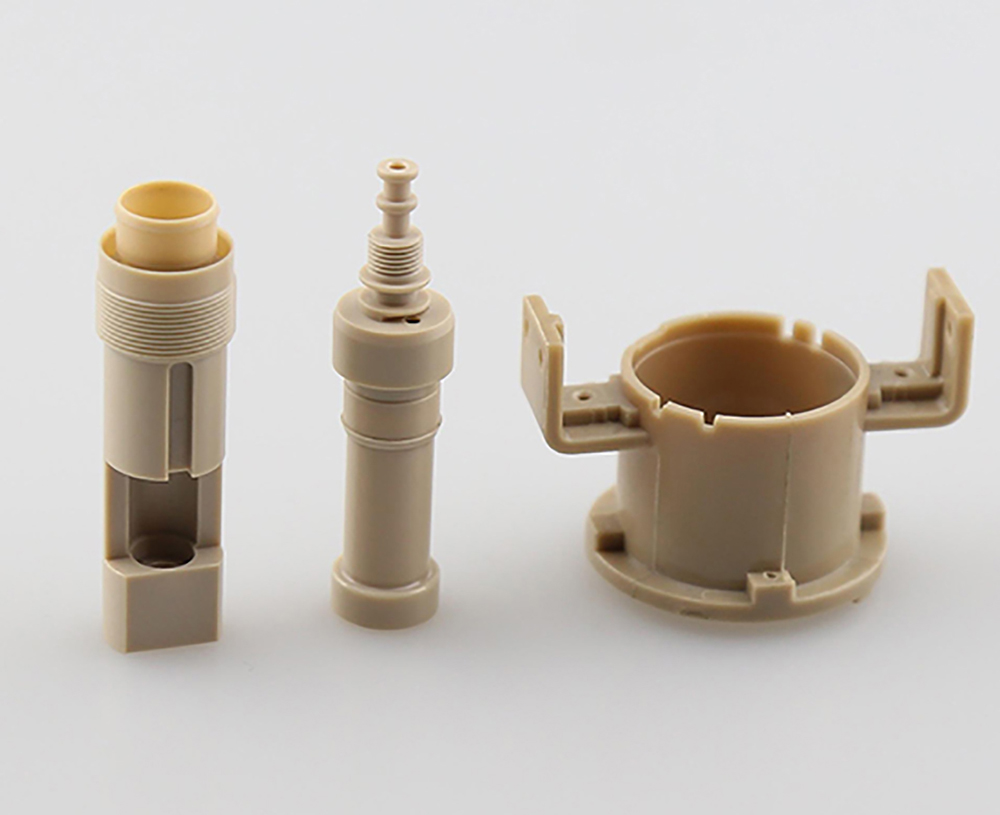
解决黑点缺陷需建立全流程洁净管控体系。设备端定期专项清机,采用专用清洗料彻底清理料筒、喷嘴、螺杆深处积碳,老旧磨损螺杆及时更换,防止金属磨损碎屑混入材料。原料端做好密封储存、无尘投料,投产前过滤筛选,杜绝外源杂质混入。工艺端精准控温,避免局部超温碳化,降低熔体剪切过热风险。同时规范生产环境,保持注塑车间无尘洁净,模具定期抛光清洁,从设备、原料、工艺、环境四大维度彻底杜绝黑点杂质生成。
总而言之,PEEK精密注塑五大核心缺陷均有明确的成因与标准化改善方案,所有问题的本质,都是高粘度、高敏感结晶材料与粗放工艺、非标设备、不合理模具的适配冲突。在高端精密量产场景中,企业需摒弃普通塑料的注塑思维,建立适配PEEK材料特性的精细化工艺体系,通过精准温控、分段参数、优化模具、洁净管控、稳定设备运行,全方位解决填充不足、变形、发黄、气纹、黑点等通病,持续提升PEEK精密注塑产品的精度、外观与洁净度,满足医疗、半导体、高端装备的严苛使用标准。
